Hizmetler
Lazer Kaynak
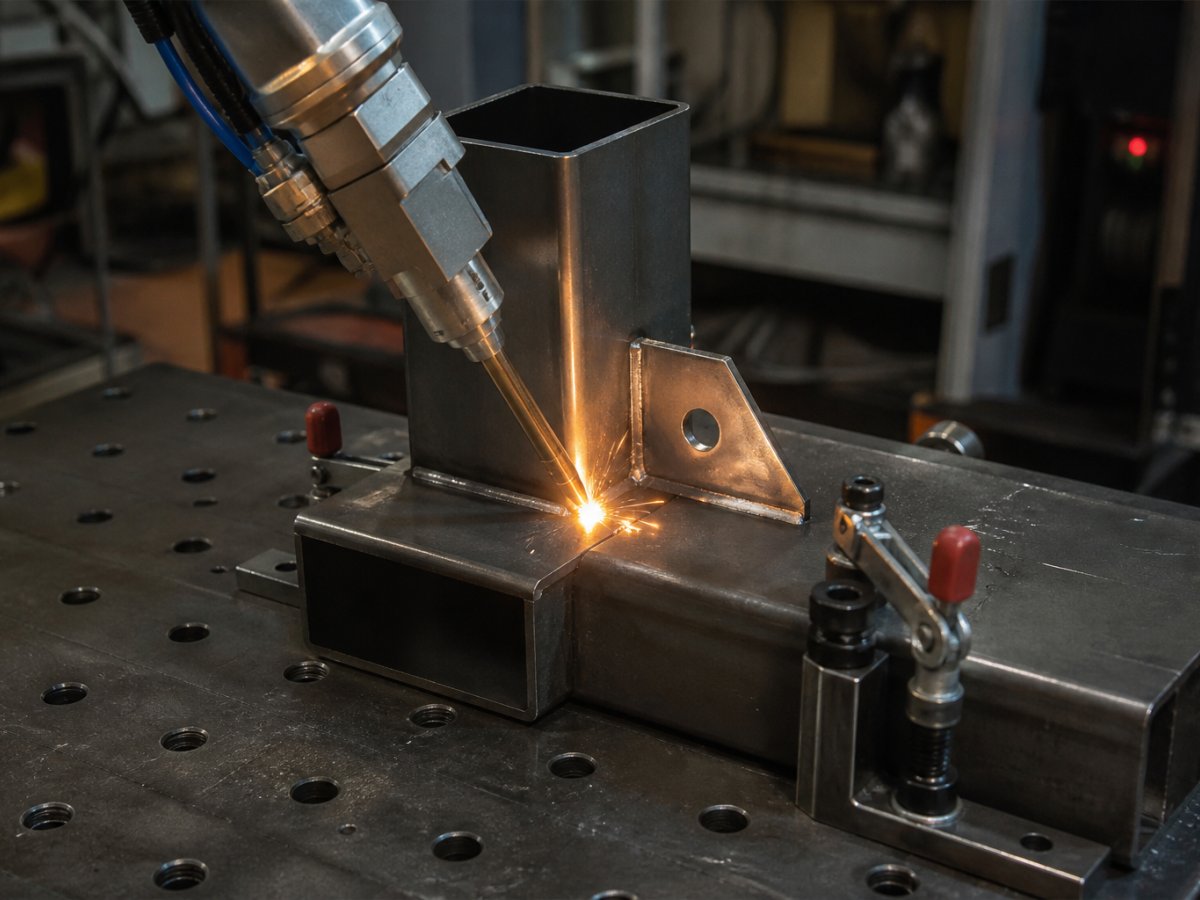
İnce ve orta kalınlıkta parçalarda düşük distorsiyonlu, tekrarlanabilir lazer kaynak.
Hizmet kapsamı
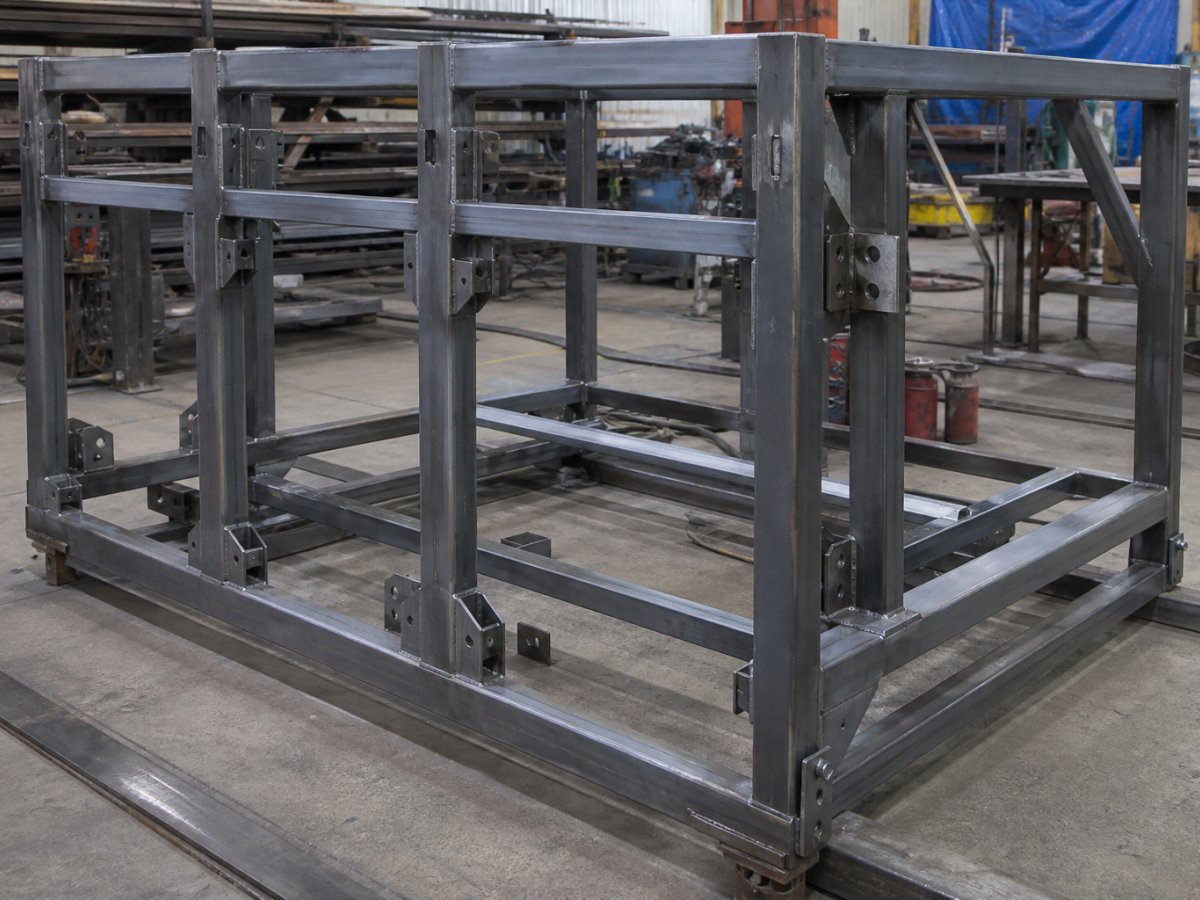
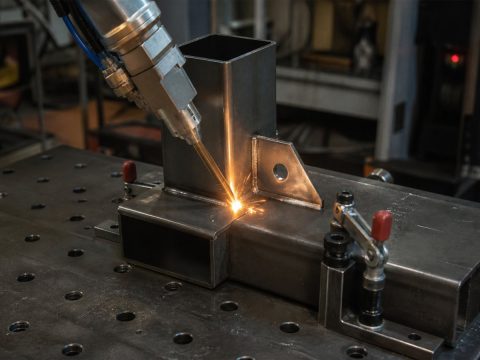
Lazer kaynak ile gövde, braket ve alt grup birleştirmelerinde kontrollü ısı girişi sağlıyoruz. Fikstürlü üretim ve prosedür kayıtları ile tekrarlanabilir sonuç hedeflenir; montaja hazır komponent teslimatı yapılır.Kaynak prosedürü, malzeme kalitesi ve birleşim geometrisi proje bazında belirlenir. İhtiyaç halinde deneme numunesi ve görsel / ölçü kontrolü süreçte yer alır.
Neler sunuyoruz?
- 01 Düşük distorsiyonlu birleştirme
- 02 Fikstürlü tekrarlanabilir üretim
- 03 Gövde ve alt grup kaynakları
- 04 Prosedür ve kontrol kaydı
- 05 Montaja hazır teslimat
- 06 Numune ve deneme kaynağı
Lazer kaynak: düşük ısı girdisi, temiz dikiş
Lazer kaynağın farkı
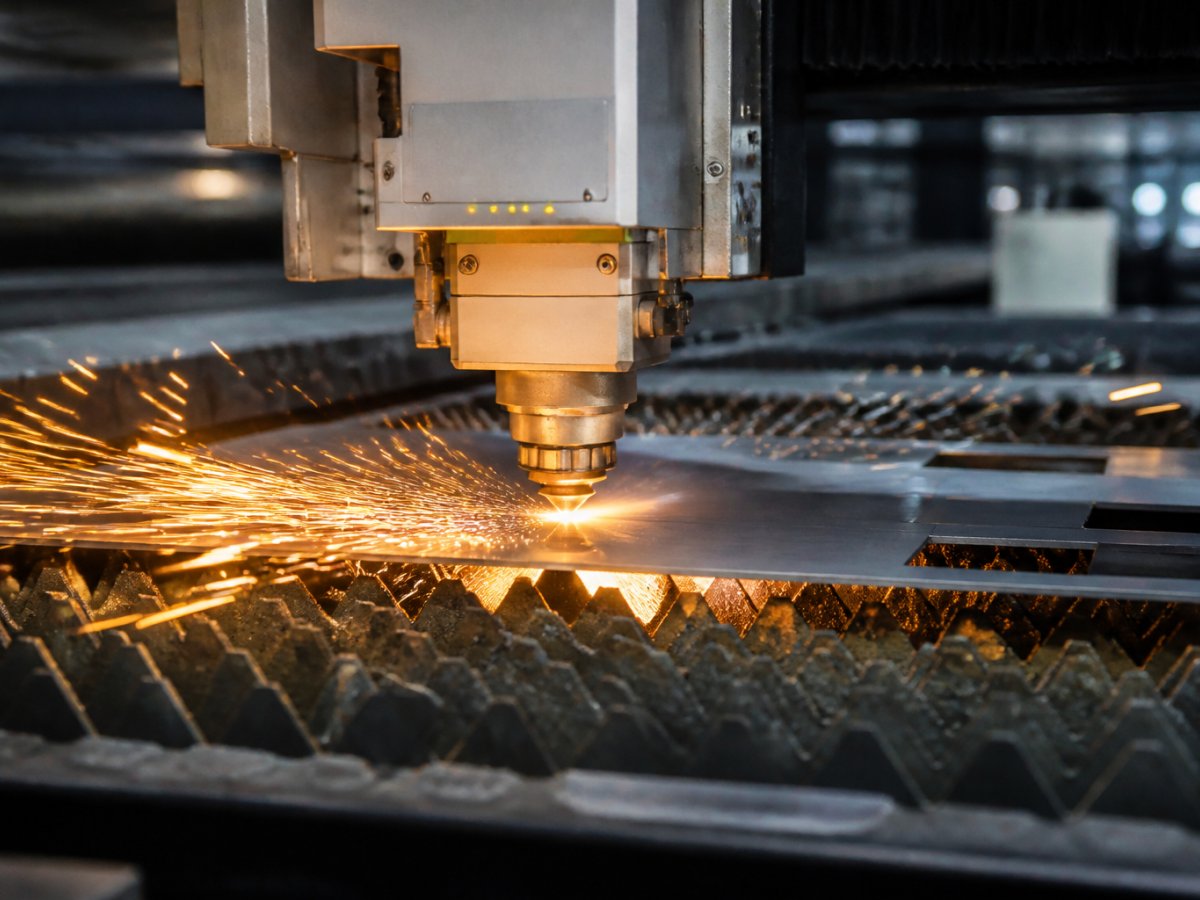
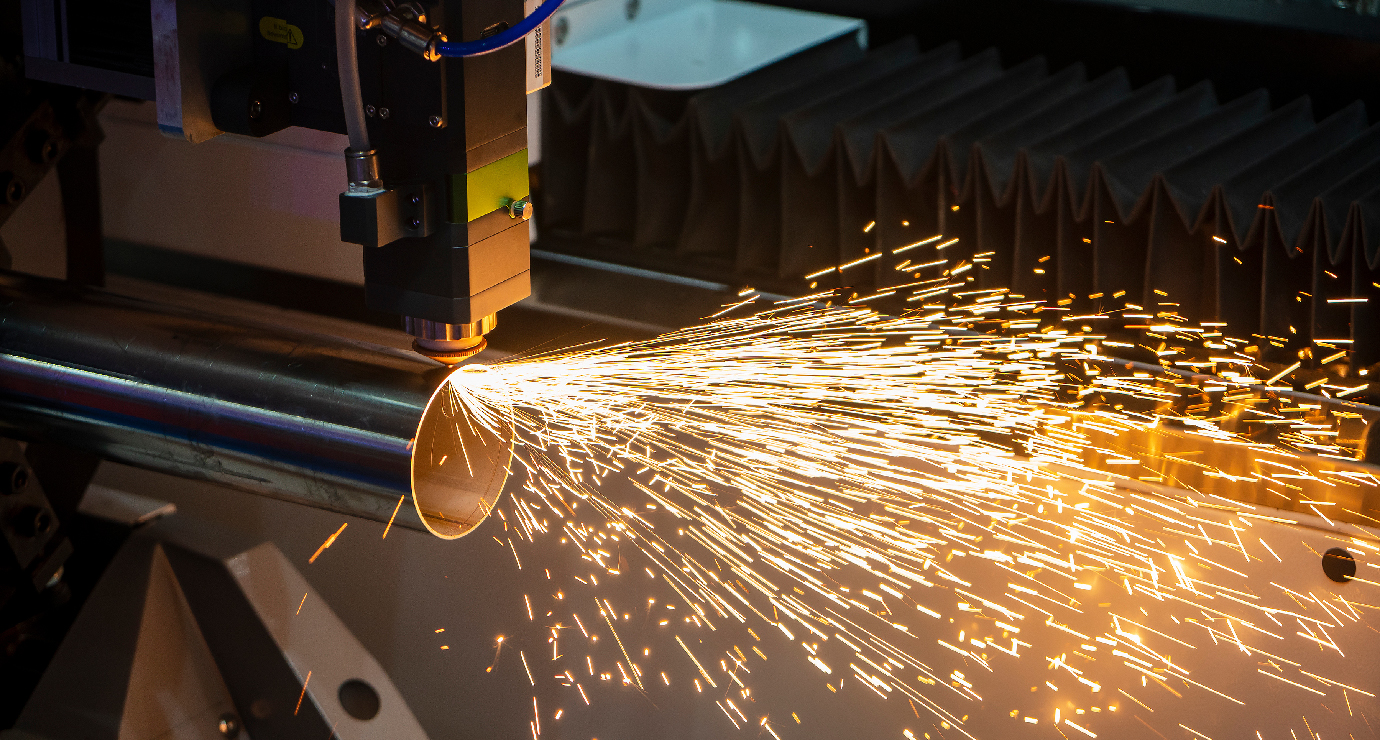
Lazer kaynakta enerji çok dar bir bölgeye odaklandığı için ısı girdisi klasik ark kaynağına göre düşüktür. Bunun pratik sonuçları: ince saclarda daha az çarpılma, dar ve düzgün dikiş, daha az taşlama ve son işlem. Özellikle görünür yüzeyli paslanmaz parçalarda ve ölçü hassasiyeti gereken alt gruplarda avantaj sağlar.
Ne zaman gazaltı (MIG/MAG) kaynağı daha uygun?
Kalın kesitli konstrüksiyonlarda, büyük birleşim boşluklarında ve dolgu ihtiyacı yüksek kaynaklarda gazaltı kaynağı çoğu zaman daha ekonomiktir. Tesisimizde lazer ve gazaltı kaynağı birlikte bulunduğu için yöntem, parçanın kalınlığına, birleşim tipine ve görsel beklentiye göre seçilir.
Kaliteyi belirleyen hazırlık
- Birleşim aralığı: lazer kaynak dar ve düzgün aralık ister; bu yüzden lazer kesimli, ölçüsü tutarlı parçalarla verim artar.
- Fikstür: parçaların kaynak sırasında sabit tutulması tekrarlanabilir sonuç için şarttır.
- Temizlik: yağ, boya ve oksit kaynak bölgesinden alınmalıdır.
- Kaynak sırası: çarpılmayı dengelemek için dikişler planlı sırayla atılır.
Sık sorulan sorular
Lazer kaynak hangi malzemelerde kullanılır?
Paslanmaz çelik, karbon çeliği (siyah sac) ve uygun alaşımlı alüminyum parçalarda kullanılır. Uygunluk; malzeme kalınlığı, birleşim tipi ve beklenen görünüme göre numune ile doğrulanır.
Lazer kaynak mı gazaltı kaynağı mı seçmeliyim?
İnce sac, düşük çarpılma ve temiz görünüm öncelikliyse lazer kaynak; kalın kesit, geniş birleşim boşluğu ve yüksek dolgu gereken yerlerde gazaltı kaynağı genellikle daha uygundur. Karar parça bazında verilir.
Kaynaklı parçalar montaja hazır teslim edilir mi?
Evet. Lazer kesim, kaynak ve gerekiyorsa montaj aynı tesiste yapıldığı için parçalar ölçü ve görsel kontrolden geçirilip montaja hazır alt grup olarak teslim edilebilir.